Quando un impianto di trattamento termico sostituisce un forno batch con una linea continua, le prime parti a guastarsi sono spesso i tubi radianti o i rulli del forno. Il motivo raramente è solo il tipo di lega. I getti centrifughi ad alta lega si rompono precocemente quando lo spessore delle pareti varia, quando la velocità di rotazione non è costante o quando la struttura del getto non viene ispezionata prima della lavorazione. Se si acquistano queste parti, considerare l'acquisto come un problema di specifiche e di verifica, non come un problema di numero di catalogo.
Questa guida spiega cosa sono i getti centrifughi di alta lega, come confrontare qualità come 1.4848, 1.4852, 2.4879, 316L, 2205, 440C e GX280 KMTBCr26 e cosa controllare prima di effettuare un ordine. L'obiettivo pratico è semplice: adattare la fusione all'atmosfera del forno, al modello di usura o al mezzo corrosivo, quindi verificare che il fornitore possa mantenere le dimensioni e la struttura per cui hai pagato.
Cosa rende diversi i getti centrifughi ad alto contenuto di leghe
La fusione centrifuga versa il metallo fuso in uno stampo rotante. La forza centrifuga spinge il metallo verso l'esterno, quindi la parete esterna si forma prima e si solidifica sotto pressione. Ecco perché il processo è adatto a parti cilindriche o simmetriche: tubi, rulli, manicotti, cilindri e anelli. Per gli acciai ad alto contenuto di leghe, il vantaggio non è solo la forma. Il processo può produrre una parete densa con meno pori da ritiro rispetto a una colata statica in sabbia della stessa sezione e non si basa su montanti o punti di alimentazione distinti per evitare porosità intrappolate.
Alta lega significa che il materiale contiene abbastanza cromo, nichel, silicio o altri elementi per sopravvivere al calore, all'usura o alla corrosione. Un semplice rullo in acciaio al carbonio può costare meno, ma si scaglierà, si deformerà o si consumerà in una fornace. Una fusione centrifuga ad alta lega è specificata quando la parte deve mantenere la sua forma e superficie alla temperatura, o quando un mezzo corrosivo o abrasivo distruggerebbe un tubo di qualità inferiore.
Il compromesso è che la fusione centrifuga non è un sostituto universale della fusione in sabbia o a cera persa. È ideale per parti rotonde, cave o simmetriche. Staffe complesse, alette sottili e cavità interne strette di solito vengono utilizzate per la fusione a cera persa o lo stampaggio in sabbia. L'acquirente deve innanzitutto verificare che la geometria del pezzo sia adatta al processo, quindi confrontare i requisiti di lega e ispezione.
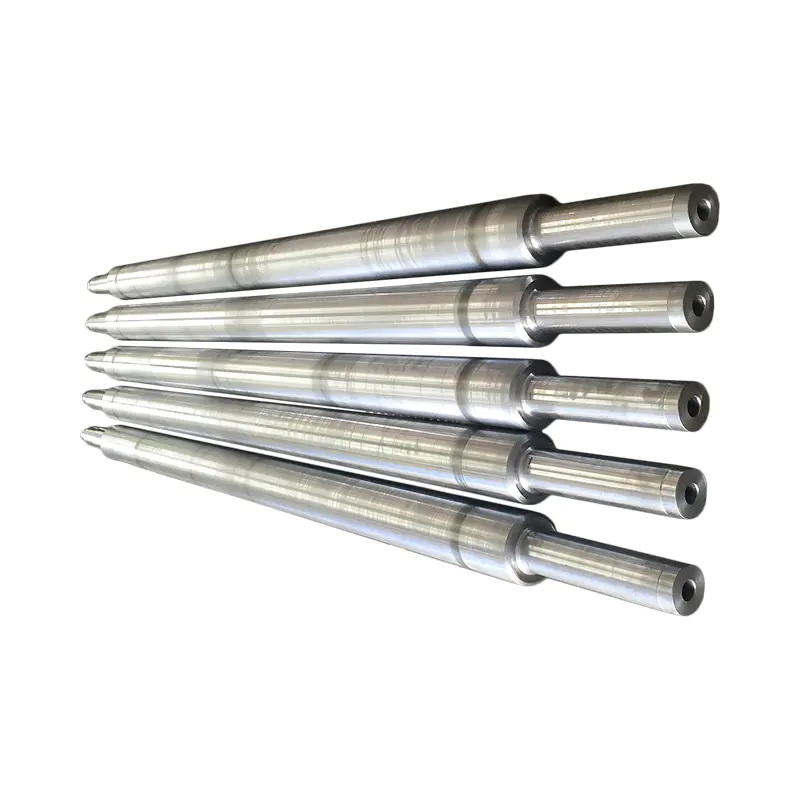 Gamma personalizzata di tubi in acciaio resistenti al calore con fusione centrifuga Sfoglia tubi e rulli personalizzati resistenti al calore realizzati con fusione centrifuga, comprese le varianti 1.4848, 1.4852 e 2.4879, quindi confronta le esigenze di lega e ispezione. Visualizza il prodotto →
I tipici prodotti centrifughi resistenti al calore includono tubi radianti, rulli per forni, rulli raffreddati ad acqua e tubi radianti di tipo W. Le versioni resistenti all'usura includono cilindri di macinazione ad alta durezza e involucri di macchine minerarie. Le versioni resistenti alla corrosione includono manicotti 2205 e 316L per linee chimiche e di zincatura.
Corrispondenza dei gradi di lega al calore, all'usura e alla corrosione
Il grado della lega è il punto di partenza, ma le condizioni operative determinano la scelta finale. Un rullo del forno in una linea continua vede un carico diverso da un vassoio del forno batch. Un manicotto in una linea chimica subisce un attacco diverso da un involucro minerario. Utilizzare il seguente confronto come elenco ristretto, non come specifica finale.
Tabella 1: Tipi comuni di colata centrifuga di alto legante e loro tipico focus di servizio. La selezione finale dipende dalla temperatura, dall'atmosfera, dal carico e dal mezzo di corrosione. | Grado | Carattere chiave della lega | Focus tipico del servizio | Parti di esempio |
| 1.4848 (GX40CrNiSi25-20) | Alto contenuto di Cr e Ni, resistente al calore | Supporti per forni ad alta temperatura | Vassoi di alimentazione dal basso, vassoi per forni continui, telai per trattamenti termici |
| 1.4852 (GX40NiCrSiNb35-26) | Stabilizzato al Nb, resistente al calore | Rulli del forno e tubi radianti | Rullo del focolare del forno, tubo radiante, tubo radiante tipo W |
| 2.4879 (GNiCr28W) | Ni-Cr-W, cicli termici severi | Trasporto e riscaldamento ad alta temperatura | Trasportatore a coclea, rullo forno, tubo radiante riscaldante |
| HP tipo 26Cr35Ni | Alto contenuto di Ni e Cr, variante in lega di rame | Miscelazione chimica e ad alta temperatura | Agitatore |
| 316L (CF3M) | Acciaio inossidabile austenitico contenente molibdeno | Resistenza alla corrosione | Manicotto anticorrosione di lunga durata, rullo lavello zincato |
| 2205 (CD3MN) | Acciaio inossidabile duplex | Servizio corrosione e cloruri | Manicotto resistente alla corrosione |
| 440C | Alto contenuto di carbonio, elevata durezza | Usura abrasiva | Cilindro interno di macinazione ad alta durezza |
| GX280 (KMTBCr26) | Ferro bianco ad alto contenuto di cromo | Grave abrasione | Involucro per macchine minerarie, cilindro interno resistente all'usura |
Due errori sono comuni. Innanzitutto, scegliendo un grado superiore rispetto a quello richiesto dall'applicazione. Ciò aumenta i costi senza migliorare il servizio se la modalità di guasto è effettivamente un sovraccarico meccanico o un adattamento inadeguato. In secondo luogo, copiare una qualità da un forno o da una linea diversa. Piccoli cambiamenti nell’atmosfera, nello zolfo, nel cloruro o nel ciclo termico possono spostare la scelta corretta da una famiglia all’altra. Un fornitore in grado di mostrare l'analisi chimica e la struttura metallografica è più utile di uno che elenca solo il nome della qualità.
 1.4852 GX40NiCrSiNb35-26 Tubo radiante in fusione centrifuga per riscaldamento del forno Visualizza questo tubo radiante resistente al calore per il riscaldamento di forni, con servizio a 900°C, gamma di dimensioni φ50–φ1200 e composizione chimica specificata 24–27% Cr / 33–36% Ni. Visualizza il prodotto →
Ad esempio, i tubi radianti 1.4852 vengono spesso specificati laddove il tubo deve resistere all'ossidazione e mantenere la resistenza allo scorrimento viscoso. Se il tubo è sottoposto anche a forte abrasione dovuta a un carico in movimento, potrebbe essere necessario invece un grado resistente all'usura. Se il tubo rileva cloruri o acidi, un manicotto 316L o 2205 potrebbe essere la soluzione migliore.
Colata centrifuga vs. fusione in sabbia e a cera persa
La scelta del processo influisce sulla tolleranza dello spessore della parete, sulla finitura superficiale, sul costo degli utensili e sul numero di parti che è possibile ordinare. La tabella seguente fornisce un confronto pratico per le parti altolegate. È stato scritto per le discussioni sugli appalti, non per un libro di testo.
Tabella 2: Confronto dei processi per getti industriali altolegati. La fusione centrifuga vince in termini di densità cilindrica e gamma di dimensioni, ma non è la strada migliore per ogni geometria. | Processo | Le migliori forme | Parete e dimensioni tipiche | Costo relativo degli utensili | Costo relativo al pezzo | Rischio chiave |
| Colata centrifuga | Tubi, rulli, manicotti, anelli | Diametro 50-1.000 mm, lunghezza fino a 4.000 mm | Medio | Medio to high | Velocità di centrifuga e uniformità della parete |
| Colata in sabbia di resina | Grandi cornici, vassoi, casseri | Sezioni grandi e pesanti | Da basso a medio | Da basso a medio | Porosità e pulizia superficiale |
| Colata di investimento | Parti complesse, sottili e precise | Da piccolo a medio, dettaglio elevato | Alto | Alto | Limite di dimensione e costo |
Se la parte è un tubo diritto o a gradini, la fusione centrifuga solitamente fornisce una migliore struttura interna e un margine di lavorazione inferiore rispetto alla fusione in sabbia. Se la parte è una grande cornice rettangolare, lo stampaggio in resina e sabbia è spesso più pratico. Se la parte presenta passaggi interni sottili o un profilo esterno complesso, la fusione a cera persa potrebbe essere l'unica via. La questione dell'acquisto non è quale processo sia il migliore in generale, ma quale processo corrisponde al disegno e alla modalità di fallimento.
Per i componenti del forno, il settore dei trattamenti termici spesso necessita di un mix di percorsi di processo. Un tubo radiante può essere colato in centrifuga, mentre un apparecchio o un vassoio può essere colato in sabbia. Un fornitore che controlla più di un processo può ridurre il numero di fornitori e mantenere le tolleranze coerenti in tutto l'assemblaggio.
Elenco di controllo delle specifiche e delle ispezioni per gli acquirenti
Prima di approvare un ordine di acquisto di getti centrifughi altolegati, mettere per iscritto i seguenti punti. Questi sono i dettagli che decidono se il pezzo è adatto, dura e possono essere rintracciati se qualcosa va storto.
- Revisione del disegno e grado della lega. Confermare il grado esatto, incluso qualsiasi suffisso come GX40CrNiSi25-20 o CF3M. Non accettare una descrizione generica di "acciaio resistente al calore".
- Composizione chimica. Richiedi il risultato di uno spettrometro a lettura diretta o un rapporto di prova certificato del mulino per il calore. Controllare il carbonio, il cromo, il nichel, il silicio e tutti gli elementi stabilizzanti rispetto allo standard.
- Spessore e concentricità della parete. Per tubi e rulli, specificare la parete minima, la parete massima e l'eccentricità consentita. Un tubo visivamente rotondo può essere ancora troppo sbilanciato per essere lavorato in modo pulito.
- Lunghezza e rettilineità. Confermare la lunghezza complessiva, la preparazione delle estremità e la tolleranza della rettilineità. I rulli lunghi potrebbero necessitare di distensione prima della lavorazione finale.
- Struttura metallografica. Per il servizio ad alta temperatura, richiedere un esame metallografico per confermare la struttura del getto e verificare l'eventuale presenza di porosità o inclusioni eccessive.
- Prove non distruttive. Concordare l'ispezione con coloranti penetranti, ultrasuoni o radiografica laddove la parte sia critica. Indicare il livello di accettazione, non solo il metodo.
- Lavorazione meccanica e trattamento termico. Confermare se il fornitore lavora la parte o fornisce una fusione grezza. Se è necessario un trattamento termico richiedere il ciclo e l'esito della durezza.
- Marcatura e tracciabilità. Richiedere numero di colata, grado e riferimento dell'ordine di acquisto sulla parte o su un'etichetta durevole. Ciò è importante quando diverse leghe appaiono simili dopo la sabbiatura.
- Imballaggio e spedizione. Per tubi e rulli lunghi, specificare la protezione delle estremità, la spaziatura dei supporti e la protezione dall'umidità. Un buon lancio può essere danneggiato da uno scarso bloccaggio.
Un fornitore con attrezzature di finitura interne può spesso soddisfare questi requisiti meglio di una società commerciale. Può controllare la transizione dalla fusione al trattamento termico fino alla lavorazione meccanica senza spedire la parte tra più officine. Ciò riduce la possibilità che le dimensioni si spostino dopo l'ispezione finale.
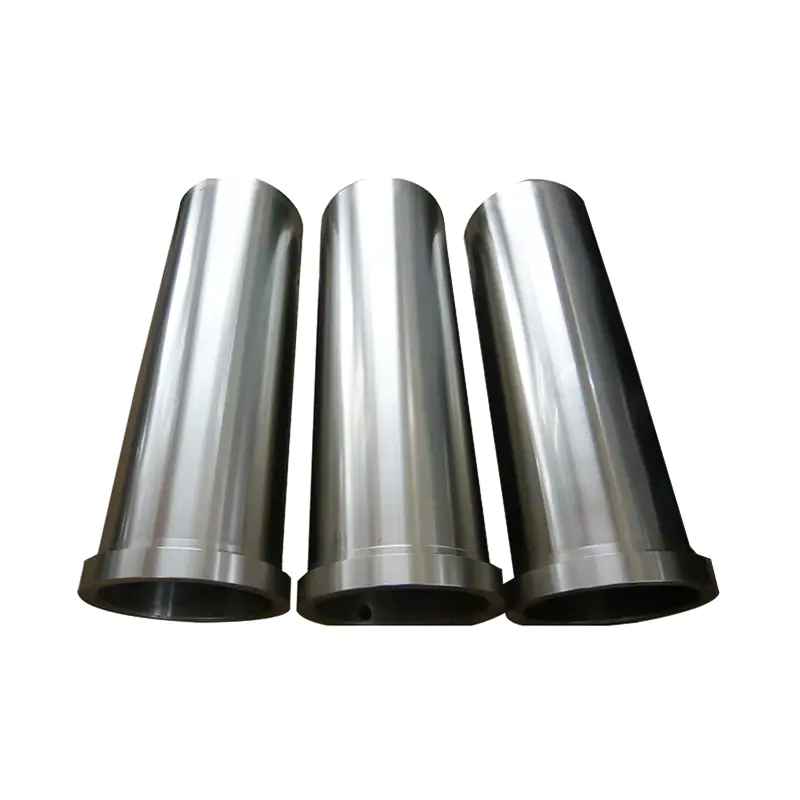 Cilindro interno resistente all'usura GX280 KMTBCr26 per attrezzature minerarie Visualizza questo cilindro interno raffreddato in fusione centrifuga per l'estrazione mineraria a carico elevato e la macinazione di polveri, con HRC superiore a 60 e prestazioni stabili in caso di impatto e usura. Visualizza il prodotto →
Per le parti resistenti all'usura come i cilindri interni GX280 KMTBCr26, si applica la stessa logica. La durezza e la microstruttura determinano la durata dell'usura, pertanto il piano di ispezione dovrebbe includere prove di durezza e un controllo per eventuali difetti di fusione. Un prezzo basso per chilogrammo non ha senso se la parte si guasta nel giro di settimane.
Dove i getti centrifughi ad alta lega guadagnano il loro costo
I getti centrifughi ad alta lega rappresentano solitamente una piccola parte del budget di capitale di un impianto, ma gran parte dei suoi costi di manutenzione. Guadagnano sui costi quando riducono i tempi di inattività non pianificati, mantengono la stabilità dimensionale e sopravvivono all'attacco specifico nel processo. L'albero sottostante riporta i principali percorsi applicativi di tali getti.
- Trattamento termico
- Tubi radianti e tubi radianti tipo W
- Rulli del forno, rulli del focolare e rulli raffreddati ad acqua
- Vassoi, telai, telai del materiale di carica e cremagliere
- Lavorazione chimica
- Manicotto resistente alla corrosiones in 2205 and 316L
- Alto-temperature agitators
- Acciaio e metallurgia
- Rulli del forno e rulli del forno di riscaldamento
- Tubi radianti per linee di riscaldo e trattamento termico
- Altre linee industriali
- Rulli lavello linea zincati
- Parti della griglia di incenerimento dei rifiuti
- Cilindri interni resistenti all'usura e involucri di macchine minerarie
In ogni caso, la decisione di acquisto dovrebbe iniziare dalla modalità di fallimento. Se la parte vecchia si è rotta, controllare il ciclo termico e la progettazione del supporto. Se si è staccato, controllare l'atmosfera e la lega. Se era sottile, controlla l'abrasione e la durezza. Se è corroso, controllare la chimica e il livello di cloruro. Il casting sostitutivo dovrebbe affrontare quella modalità, non semplicemente corrispondere al vecchio disegno.
Per gli acquirenti che desiderano un punto di partenza tecnico, il principi di base e caratteristiche del processo di colata centrifuga spiegare come la velocità di rotazione, la temperatura dello stampo e la velocità di colata influiscono sulla parete finale. Queste variabili sono spesso più importanti del nome della lega quando una parte si rompe precocemente.
Come valutare un fornitore di colata centrifuga di alta lega
La gamma di processi e le apparecchiature di ispezione di un fornitore indicano cosa può controllare. Per le fusioni centrifughe di alta lega, cerca tre capacità. Innanzitutto, il fornitore può fondere il diametro e la lunghezza richiesti? Una gamma da 50 mm a 1.000 mm di diametro e fino a 4.000 mm di lunghezza copre numerosi rulli per forni e tubi radianti. In secondo luogo, può controllare la chimica e la struttura? La spettrometria a lettura diretta, la spettrometria portatile, la metallografia e la scansione 3D sono strumenti pratici per questo lavoro. Terzo, riuscirà a finire la parte? I forni per il trattamento termico e le attrezzature di lavorazione riducono il rischio di danni da manipolazione e perdita di tolleranza tra le officine.
Anche la capacità produttiva è importante per i tempi di consegna. Una capacità di colata annua di diverse migliaia di tonnellate non è una garanzia di qualità, ma dimostra che il fornitore è in grado di gestire ordini ripetuti e campagne più grandi. Per gli acquirenti esportatori sono utili il supporto linguistico e l'esperienza con gli standard di imballaggio internazionali. Richiedi i registri delle ispezioni dei campioni di qualità e forma simili, non solo una brochure generale.
I getti centrifughi ad alta lega non sono una merce. Lo stesso grado nominale può funzionare in modo molto diverso a seconda della velocità di centrifuga, dell'uniformità della parete, del trattamento termico e dell'ispezione. Inizia con la modalità di guasto, scegli il processo che si adatta alla geometria, seleziona la lega per l'ambiente reale e scrivi i requisiti di ispezione nell'ordine. Questo approccio non renderà il casting economico, ma renderà prevedibile l’acquisto. Se devi confrontare un tubo radiante, un rullo del forno, un manicotto resistente alla corrosione o un cilindro resistente all'usura, chiedi il grado, il rapporto di prova e la tolleranza di lavorazione prima di confrontare il prezzo.