Un ordine sostitutivo racconta la stessa storia più spesso di quanto dovrebbe. Un impianto di trattamento termico ha ripetuto l'ordine di piastre per forno con lo stesso disegno ma di qualità leggermente più economica, e nel giro di sei mesi le piastre nella zona calda si sono abbassate di 40 mm mentre due si sono incrinate sulle nervature. Il disegno non era cambiato, ma il sostituto a basso contenuto di nichel non aveva dati di creep per l'atmosfera di cementazione a 980 °C. Ecco come funziona la fusione dell'acciaio resistente al calore: qualità, processo di fusione e condizioni operative determinano la durata utile molto prima che il pezzo lasci la fonderia.
Specificare correttamente i getti di acciaio resistenti al calore significa abbinare tre scelte interdipendenti: una lega la cui scaglia di ossido rimane stabile alla temperatura operativa, un processo di fusione che fornisce una struttura solida per la geometria della parte e un design che tollera i cicli termici effettivamente sperimentati dal componente. Quando uno di questi è debole, nessuna routine di ispezione o rivestimento superficiale potrà salvare la parte in servizio.
Cosa rende un acciaio resistente al calore
Gli acciai resistenti al calore devono gran parte della loro stabilità al cromo, che forma una sottile scaglia di ossido di cromo strettamente legata sulla superficie. L'acciaio al carbonio semplice inizia a ridimensionarsi notevolmente al di sopra di circa 420 ° C; un grado di fusione resistente al calore normalmente contiene dal 12 al 25% di cromo, quindi la pellicola protettiva rimane stabile tra 700 e 1100 °C. Il nichel mantiene la struttura austenitica stabile alle alte temperature e riduce l'espansione termica, riducendo così lo stress che porta alla fessurazione per fatica termica. Il silicio migliora l'aderenza delle incrostazioni e le aggiunte di niobio o tungsteno aumentano la resistenza allo scorrimento viscoso per le zone più calde.
La sola temperatura operativa non è sufficiente per selezionare un grado. L'atmosfera è altrettanto importante: le condizioni di ossidazione, carburazione, solforazione o l'alternanza di condizioni ossidanti e riducenti modificano completamente le reazioni superficiali. Nelle atmosfere dei forni di cementazione, il carbonio si diffonde attraverso lo strato di ossido e col tempo infragilisce la lega. L'interazione di ciascun elemento con questi ambienti è descritta nella nostra recensione di elementi comuni di lega e loro funzioni negli acciai resistenti al calore .
Gradi che specificherai effettivamente
Tra i costruttori di forni, le officine di trattamento termico e i progetti petrolchimici, una piccola serie di qualità di fusione copre la maggior parte del lavoro. I numeri di qualità tedeschi riportati di seguito sono ampiamente utilizzati nelle specifiche di fusione europee e asiatiche, mentre i tipi ASTM A 297 forniscono un rapido riferimento incrociato per gli ingegneri che lavorano con progetti con sede negli Stati Uniti.
Gradi di fusione resistenti al calore comunemente specificati e relativi limiti di servizio approssimativi in aria; le atmosfere cementanti o riducenti riducono il range utilizzabile. | Grado di fusione | Tipo ASTM A 297 | Limite indicativo in aria | Parti tipiche del forno |
| 1.4848 GX40CrNiSi25-20 | Tipo HK | fino a 1000°C | vaschette portamateriali, telai, recuperatori |
| 1.4852 GX40NiCrSiNb35-26 | Tipo HP con niobio | fino a 1100°C | rulli del focolare, tubi radianti |
| 2.4879GNiCr28W | base nichel, non di tipo diretto | fino a 1130°C | rulli del forno, tubi radianti |
| 26Cr35Ni HP ad alto tenore di carbonio | Tipo HP | da 1050 a 1150 °C | apparecchi ad alta temperatura, parti del reformer |
Si tratta di prodotti fusi, non di prodotti lavorati. La struttura fusa è lavorata meno meccanicamente, quindi i dati sulla resistenza devono provenire da barre di prova fuse separatamente piuttosto che da valori di piastre testate in fabbrica. Questo è un motivo in più per acquistare da una fonderia che pubblica i propri dati di test invece di importare numeri da una scheda tecnica scritta per un percorso di produzione diverso.
Come il processo di fusione cambia la durata
La stessa lega può comportarsi in modo molto diverso a seconda di come è stata colata. Tre processi dominano la fusione dell'acciaio resistente al calore e la geometria della parte solitamente indica uno di essi.
La fusione centrifuga fa girare il metallo fuso in uno stampo rotante, producendo una struttura radiale densa con bassa porosità. È il percorso standard per tubi radianti, rulli di forni, manicotti e qualsiasi parte la cui lunghezza sia diverse volte il suo diametro. La linea centrifuga del nostro stabilimento copre diametri da 50 mm a 1000 mm e lunghezze fino a 4000 mm, che gestisce la maggior parte della geometria dei tubi dei forni industriali.
 Tubo radiante 1.4852 fuso centrifugamente per il riscaldamento del forno Questo tubo radiante 1.4852 è prodotto mediante fusione centrifuga, garantendo una struttura radiale densa con bassa porosità. Con resistenza al calore fino a 900°C e diametri da 50 a 1200 mm, si adatta a varie applicazioni di riscaldamento di forni. Visualizza il prodotto →
La microfusione, inclusa la schiuma persa, viene scelta quando i contorni sono complessi, lo spessore delle pareti deve essere uniforme o la lavorazione deve essere ridotta al minimo. Vassoi, ganci, supporti e dispositivi di precisione beneficiano della forma quasi netta e della finitura superficiale più fine del percorso di investimento.
Lo stampaggio in sabbia di resina rimane l'approccio economico per telai di grandi dimensioni e infissi pesanti, superiori a poche centinaia di chilogrammi, dove la lavorazione è comunque pianificata e il costo di un modello è giustificato dalla quantità.
Tre percorsi di colata per parti in acciaio resistenti al calore e le famiglie di componenti che supportano naturalmente. | Processo | La migliore vestibilità | Busta di dimensioni | Note sulla struttura |
| Colata centrifuga | tubi, rulli, maniche | Diametro da 50 a 1000 mm, lunghezza fino a 4000 mm | struttura radiale densa, a tenuta di pressione |
| Colata di investimento | contorni complessi, forma quasi netta | tipicamente sotto i 100 kg | pareti sottili e uniformi, elevata precisione dimensionale |
| Stampaggio in sabbia di resina | cornici, infissi, basamenti di grandi dimensioni | fino a diverse tonnellate | geometria flessibile, sovrametallo di lavorazione richiesto |
Sei punti da prendere in considerazione quando si specifica
- Indicare l'atmosfera effettiva del forno. Un grado che sopravvive a 1050 °C in aria può deteriorarsi rapidamente in un'atmosfera di cementazione arricchita perché il carbonio si diffonde nella lega e ne distrugge la duttilità.
- Definire il ciclo termico, non solo la temperatura di picco. Numero di cicli, velocità di riscaldamento e fatica termica del mezzo di raffreddamento; i forni discontinui generalmente distruggono gli impianti più velocemente dei forni continui.
- Imposta regole dimensionali adeguate al casting. Gli angoli di sformo, le tolleranze di lavorazione e lo spessore minimo della sezione devono essere realistici per il processo selezionato, altrimenti la parte subirà sollecitazioni interne derivanti dalla solidificazione.
- Scegli un pacchetto di ispezioni in base al livello di rischio. La spettroscopia a lettura diretta copre la chimica, l'esame metallografico controlla la struttura e la scansione tridimensionale verifica le dimensioni critiche su telai complessi.
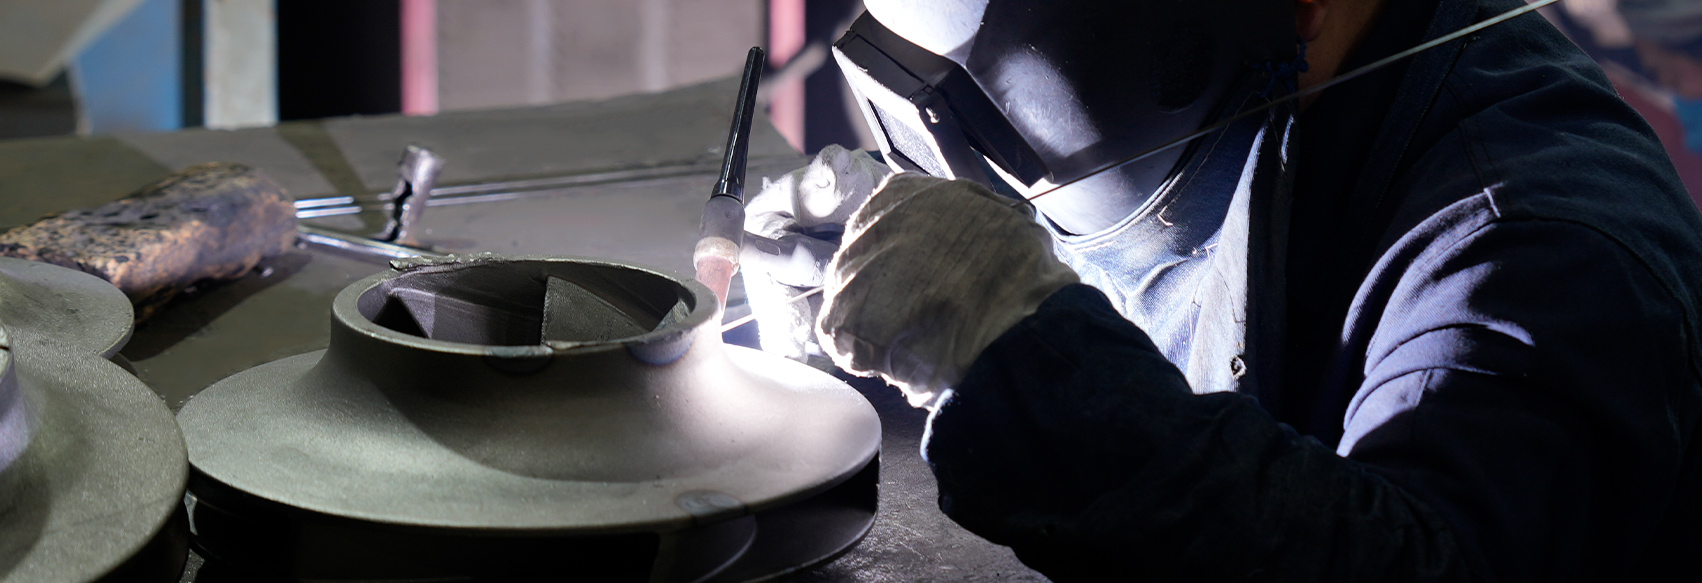
- Approvare in anticipo le condizioni di riparazione della saldatura. I getti di lunga durata vengono quasi sempre riparati prima o poi; il riempimento corrispondente, il preriscaldamento e il trattamento termico post-saldatura determinano se la riparazione sopravvive al primo anno.
- Richiedere prove del servizio precedente. Due fonderie possono fondere lo stesso grado nominale con comportamenti diversi a causa del colata, della temperatura di colata e del trattamento termico; l'esperienza con lo stesso tipo di pezzo nello stesso tipo di forno è un'informazione che nessun disegno contiene.
Ciò di cui ogni settore ha bisogno da un fornitore di fusione
Gli impianti di trattamento termico fanno funzionare vassoi di materiale, telai di supporto, storte e set completi di attrezzature a temperature superiori a 900 °C per migliaia di ore. La distorsione e la carburazione, anziché la fusione, decidono quando una parte viene ritirata. Ecco perché il programma degli incontri per il nostro settore dei trattamenti termici i clienti si affidano alle fusioni 1.4848 e 2.4879 e perché i telai vengono fusi in un unico pezzo invece che saldati da più piastre ogni volta che la progettazione del forno lo consente.
 1.4848 Telaio per trattamento termico per carichi ad alta temperatura Realizzato in acciaio resistente al calore 1.4848, questo telaio è costruito per un uso ripetuto in forni ad alta temperatura. Offre una forte resistenza all'ossidazione e un supporto stabile per i pezzi, con un design che massimizza lo spazio e previene lo spostamento. Visualizza il prodotto →
Le acciaierie e le linee di trattamento termico continuo utilizzano rulli suola e rulli raffreddati ad acqua sottoposti a carico meccanico ciclico. La combinazione dell'elevata temperatura del metallo e del raffreddamento interno crea forti gradienti termici, quindi la parete della colata che sostiene il carico deve essere priva di porosità. I tubi radianti affrontano condizioni simili, con temperature di picco del metallo vicine a 1100 °C e un'atmosfera ossidante o riducente all'interno a seconda della configurazione del bruciatore.
I progetti chimici e petrolchimici mescolano la temperatura con la corrosione. In queste applicazioni, i tubi fusi austenitici e duplex come CD3MN 2205 e CF3M 316L proteggono manicotti e componenti dello scambiatore che devono rimanere ermetici sia in ambienti acidi che contenenti cloruri.
 2205 (CD3MN) Manicotti resistenti alla corrosione per pompe Realizzati in acciaio inossidabile duplex 2205, questi manicotti resistono alla vaiolatura, alla corrosione da cloruri e alla tensocorrosione. Sono adatti per sistemi di pompa che gestiscono acidi forti, alcali e altri liquidi corrosivi, garantendo una lunga durata e stabilità meccanica. Visualizza il prodotto →
Perché i componenti si guastano precocemente e come prevenirlo
I guasti prematuri nelle fusioni di acciaio resistenti al calore sono solitamente riconducibili a uno dei quattro meccanismi, ciascuno con una contromisura pratica.
- La fessurazione per fatica termica inizia in corrispondenza degli angoli acuti e dei bruschi cambiamenti di sezione. Distribuire gradualmente la rigidità e aggiungere raggi ovunque il progetto lo consenta.
- Le incrostazioni di ossidazione riducono nel tempo la parete portante. Se l'atmosfera è aggressiva, aggiungere una tolleranza di corrosione all'inizio della vita invece di scoprire la perdita di sezione dopo due anni.
- La carburazione cambia la lega da duttile a fragile. Se l'atmosfera del forno è ricca di carbonio, monitorare l'assorbimento di carbonio su un campione di riserva a intervalli programmati e pianificare la sostituzione prima che la duttilità scenda al di sotto di un livello di sicurezza.
- La deformazione da scorrimento segue la temperatura effettiva del metallo. Una termocoppia di controllo legge l'atmosfera del forno, non la lega; proiezioni della durata di base sulla temperatura della parte misurata.
La fusione di acciaio resistente al calore premia la stessa disciplina dei forni che serve: condizioni operative chiare, materiali controllati e dati di ispezione onesti. Quando qualità, processo e geometria vengono specificati come un unico sistema, le parti del forno smettono di essere soggette a guasti di emergenza e diventano manutenzione programmata. Quando non lo sono, l'ordine di sostituzione torna al tavolo da disegno.